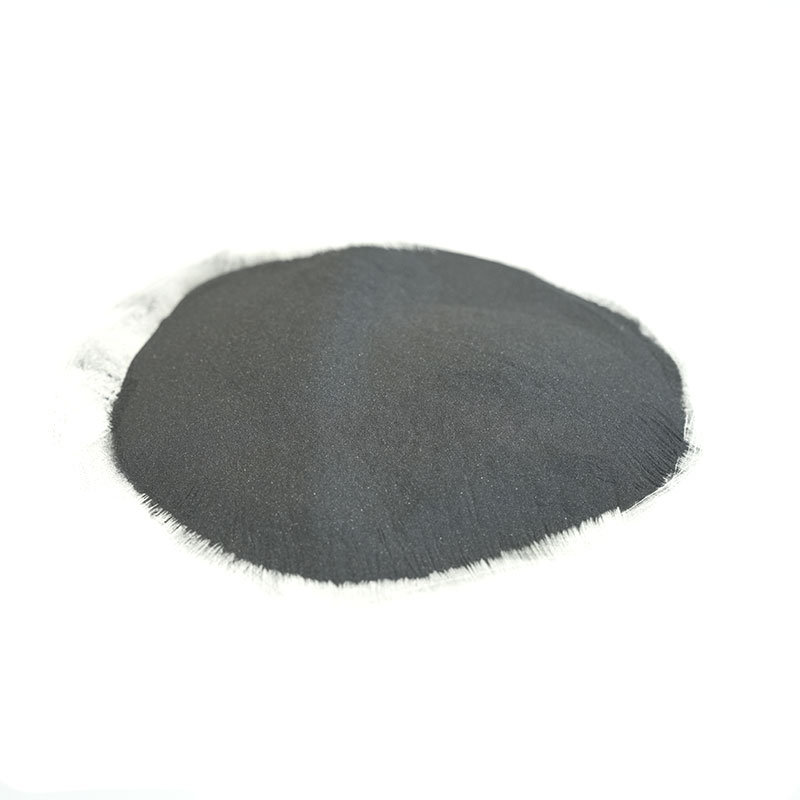

Koboltbaserat legeringspulver får sällan mycket uppmärksamhet förrän en del slutar fungera. Under åren har vi sett den rädda ventilsäten som byts ut med några månaders mellanrum, hålla pumpkolvarna vid liv i kemiska fabriker och hålla ytan på heta, slipande rullar långt efter att mjukare material hade gett upp. Om du bestämmer dig för om en koboltlegering passar din applikation, går den här guiden igenom vad pulvret faktiskt är, vilka familjer som spelar roll i praktiken, hur det tillverkas och hur du väljer en kvalitet utan att betala för egenskaper du aldrig kommer att använda.
Vad koboltbaserat legeringspulver egentligen är
Koboltbaserat legeringspulver är ett metalliskt råmaterial i vilket kobolt utgör basen för kemin, vanligtvis bidrar någonstans mellan 40% och 65% av den totala vikten. Allt annat läggs till medvetet, element för element, för att göra ett specifikt jobb. Krom, normalt 20% till 30%, bygger det skyddande oxidskiktet som motstår oxidation och varmkorrosion. Volfram och molybden ökar varmhållfastheten och kombineras med kol för att bilda hårda karbidpartiklar. Kol är i praktiken hårdhetsratten: en högre kolhalt ger mer karbid, mer slitstyrka och mindre duktilitet. Nickel förbättrar seghet och termisk stabilitet, medan kisel, bor och järn förekommer i mindre mängder för att justera smältbeteende och kostnad.
Det finns också en metallurgisk anledning till att dessa legeringar beter sig så annorlunda än nickel- eller järnbaserade pulver. Kobolt ändrar kristallstruktur med temperaturen, och dess låga staplingsfelenergi gör att den kan hårdna under glidande kontakt. Det praktiska resultatet är ovanlig motståndskraft mot skärning, kavitation och metall-till-metall-nötning, vilket är precis den typ av skada som förstör en tätningsyta även när en dels hårdhet ser helt adekvat ut på papperet.
Huvudtyper och vad var och en gör bra
Koboltfamiljen är bred, och bara betygsnamnen säger väldigt lite. Det är mycket mer användbart att sortera pulver efter det jobb de förväntas utföra.
| Familj | Typiska legeringselement | Hårdhetsområde | Passar bäst till |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Kraftig nötning och metall-till-metall glidning vid temperatur |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, lågkolhalt | 25-35 HRC | Korrosion plus värme, där slagtolerans har betydelse |
| Co-Cr-W-Ni | Cr och W med 5-15% Ni | 30-45 HRC | Slitstyrka där sprickbildning är ett verkligt problem |
| Co-Ni-Cr-W | Hög Ni, måttlig Cr och W | 25-40 HRC | Varmhårdhet kombinerat med bättre seghet |
| Co-Cr-W-C med karbidtillsats | Karbid blandas in i koboltmatrisen | 50-60 HRC och uppåt | Skärkanter och extrema nötande förhållanden |
Hårdhet är dock bara ett nummer. En 50 HRC koboltlegering med en tung karbidfraktion kan vara ett dåligt val för en yta som tar emot slag, medan en mjukare, tuffare kvalitet kan överleva den med stor marginal. Innan vi rekommenderar en kemi frågar vi vanligtvis hur felet ser ut på den skadade delen, eftersom den enstaka frågan sparar mer pengar än något specifikationsblad.
 Koboltbaserat legeringspulver för slitage och högtemperaturservice Kobolt-krom-volframpulver för överläggssvetsning, sprutsvetsning och högtemperaturkomponenter; flera kvaliteter och hårdhetsintervall stödjer slitage, korrosion och slagbeslut. Visa produkt →
Varför dessa legeringar överlever svåra förhållanden
Koboltlegeringarnas rykte vilar på en kombination av egenskaper som sällan uppträder tillsammans i ett material.
- Varmhårdhet: dessa legeringar behåller användbar hårdhet upp till ungefär 600 till 800 grader Celsius, vilket är anledningen till att de är vanliga vid varmformning och ventilapplikationer.
- Beständighet mot nötning och vidhäftning: koboltytor motstår svetsning mot en yta, så att glidparen håller betydligt längre.
- Kavitationserosionsbeständighet: pumpar, propellrar och hydrauliska komponenter drar nytta av detta mer än av rå hårdhet.
- Oxidations- och sulfideringsbeständighet: det kromrika oxidskiktet skyddar ytan i ugns- och rökgasmiljöer.
- Korrosionsbeständighet: prestanda varierar med kemin, men kobolt-kromkvaliteter hanterar många syror, klorider och processströmmar bra.
- Vidhäftningsbeteende: kobolt pudrar lätt våta stålsubstrat, vilket ger beklädnad och sprutsvetsning en pålitlig metallurgisk bindning.
Avvägningarna är lika verkliga. Kobolt är en dyr metall, bearbetning av en koboltbaserad fyndighet är långsamt arbete och en dåligt kontrollerad process kan späda ut beläggningen med järn från underlaget tills egenskaperna du betalat för försvinner. Dessa legeringar tjänar sina kostnader på specifika platser, inte överallt.
Hur pulvret är tillverkat och vad man ska kontrollera
De flesta koboltbaserade legeringspulver framställs idag genom gasatomisering. Laddningen smälts, ofta under vakuum eller en inert atmosfär så att reaktiva element som krom inte går förlorade till oxidation, och vätskeströmmen bryts upp av en högtrycksgasstråle till fina droppar som stelnar till nästan sfäriska partiklar. Sfäriskt pulver flyter konsekvent genom ett beklädnadshuvud eller en sprutpistol och ger en tätare avlagring än oregelbundet krossat material.
Partikelstorleken anpassas till den process du tänker köra:
- Ungefär 15 till 45 mikron för laserbeklädnad och additiv tillverkning, där fina skikt och släta spår behövs.
- Ungefär 45 till 106 mikron för höghastighetssyrebränsle och plasmasprutning.
- Ungefär 53 till 150 mikron för plasmaöverförd bågsvetsning och oxiacetylenspraysvetsning, där högre matningshastigheter dominerar.
När en leverans anländer är siffrorna värda att läsa noggrant den kemiska analysen, partikelstorleksfördelningen med D10, D50 och D90 värden, syrehalt, skenbar och tappdensitet, flödeshastighet, partikelmorfologi och nivån på satelliter och porositet. Ett pulver som uppfyller kemispecifikationen men som har en hög syrehalt eller stor spridning kommer att orsaka porositet och inkonsekventa avlagringar, och ingen operatörsskicklighet kompenserar helt för det.
Få pulvret på delen
Appliceringen av pulvret är där de flesta beläggningsproblemen börjar, och valet av process formar allt nedströms. Laserbeklädnad ger ett tunt, exakt spår med mycket låg utspädning och en liten värmepåverkad zon, som passar tätningsytor, axeltappar och lokala reparationer. Sprayning av syrebränsle med hög hastighet ger täta, lågoxiderande beläggningar över större ytor och är populärt för rullar och hydrauliska stänger. Spraysvetsning med oxiacetylen förblir en pålitlig väg för tjockare avlagringar på ventilsäten och liknande delar, medan plasmaöverförd båge erbjuder höga avsättningshastigheter för kraftigt slitageskydd.
Oavsett metod är kontrollerna liknande: förvärmningstemperatur, pulvermatningshastighet, körhastighet, spåröverlappning och utspädning. Att få dessa fel visar sig senare som sprickor, sprickor eller en beläggning som helt enkelt slits igenom snabbare än förväntat.
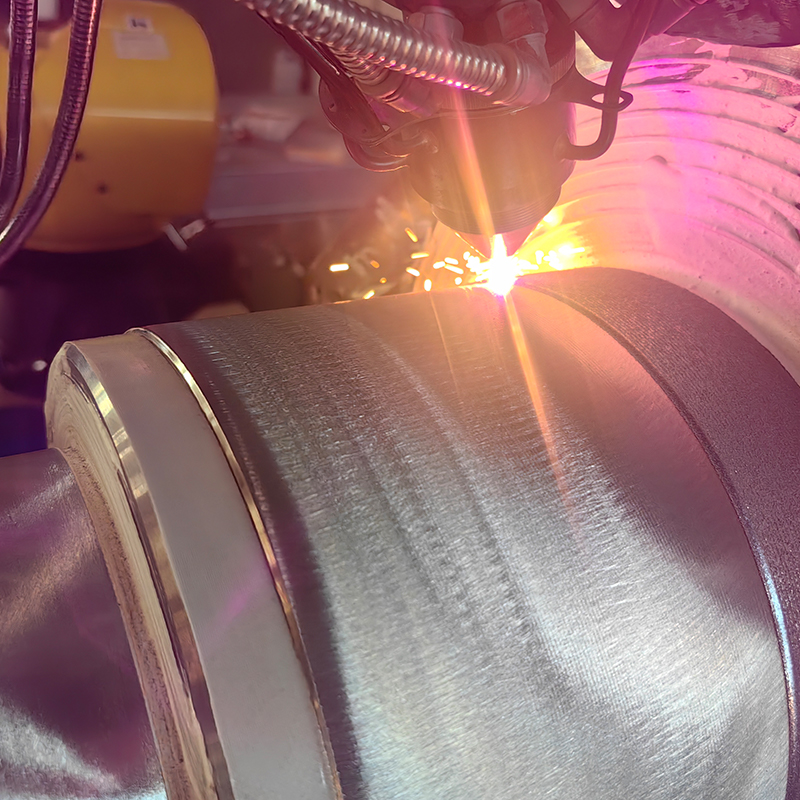 Laserbeklädnadsservice för ytmodifiering och komponentreparation Laserbeklädnad för slitna rullar, skruvar eller kolvar och för ytmodifiering; metallurgisk bindning förbättrar slitage, korrosion, värme, oxidation eller elektriska egenskaper. Visa produkt →
Från beläggning till färdig komponent
En beläggning är bara så bra som delen under den. Många kunder kommer till oss med en sliten rulle, skruv eller kolv och en produktionsdeadline, och vad de egentligen behöver är en färdig komponent snarare än en pulverspecifikation. I dessa fall sträcker sig arbetet från pulverval till ytbehandling, applicering av beläggning, bearbetning och slutbesiktning mot originalritningen.
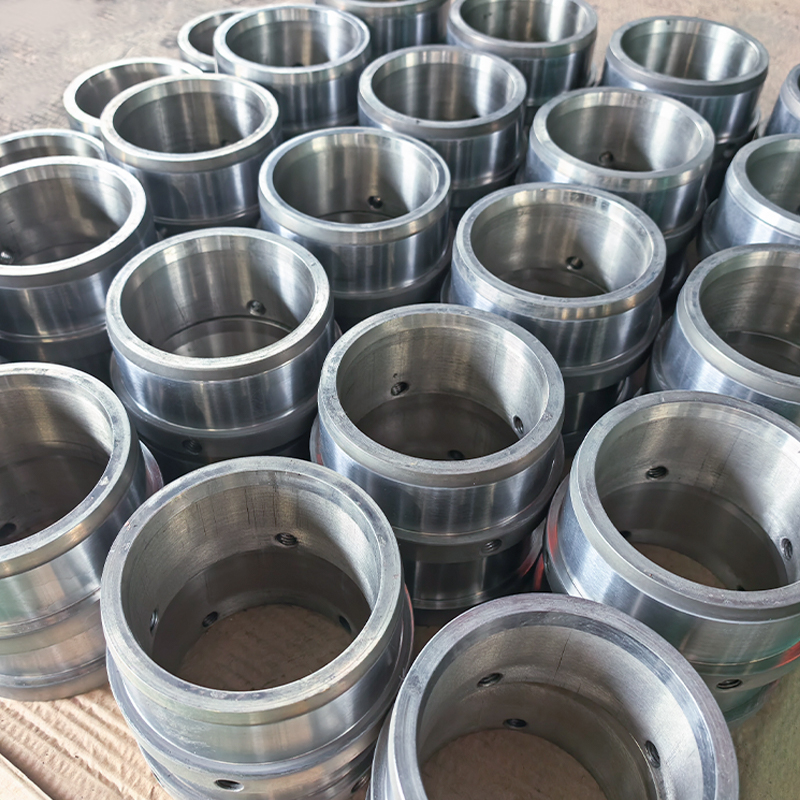
Rullar är det vanligaste exemplet: arbetsrullar, styrrullar, laminära flödesrullar och spegel- eller matta rullar är alla beroende av en hård, enhetlig yta som håller sin finish under belastning. Skruvar, axelhylsor, bussningar och pumpkolvar följer samma logik, med beläggningen vald för den dominerande slitmekanismen och dimensionerna kontrollerade så att delen passar tillbaka i maskinen utan modifiering.
Att välja rätt pulver: en praktisk checklista
Om du minskar ett betyg täcker den här sekvensen de flesta av de avgörande besluten:
- Identifiera den dominerande skademekanismen. Nötning, vidhäftning, kavitation, oxidation och korrosion kräver olika kemi.
- Bekräfta servicetemperaturen. Varm hårdhet hjälper bara om delen verkligen blir varm.
- Matcha partikelstorleken till processen, inte tvärtom.
- Kontrollera kolnivån mot din tolerans för sprickbildning och bearbetningssvårigheter.
- Granska underlaget. Utspädning från lågkolhaltigt stål kan mjuka upp en högkarbidavlagring nära gränsytan.
- Be om ett prov och kör en provdel innan du förbinder dig till en produktionssats.
En extra notering om kostnaden: eftersom kobolt är dyrt, är det förnuftigt tillvägagångssätt vanligtvis att applicera det som en beläggning eller en insats istället för att göra en hel komponent av den. Ett blygsamt lager på rätt plats överträffar ofta en solid del gjord av en billigare legering, till en bråkdel av materialkostnaden.
Vi har ägnat år åt att matcha koboltbaserade legeringspulver till verkliga slitageproblem, och det ärliga svaret är att ingen enskild kvalitet löser allt. Om du kan dela komponenten, driftstemperaturen och en beskrivning av hur den aktuella delen misslyckas, kan vi föreslå en kemi, en partikelstorlek och en processväg som passar. Du är välkommen att bläddra i vår sortiment av legeringspulver för att se hur koboltkvaliteterna ligger vid sidan av nickel-, järn- och karbidfamiljerna, eller skicka över en ritning och låt oss arbeta igenom detaljerna med dig.