
Alla som har stått bredvid en puderbädd i flera år kommer att säga samma sak: maskinen får uppmärksamheten, men pulvret avgör resultatet. Tillsatspulver för tillverkning är inte ett råvarufyllmedel – de är konstruerade råvaror, och deras kemi, partikelstorleksfördelning, form och renhet följer med varje enskild del du bygger. Få dem rätt och processen blir förutsägbar. Få dem fel och du tillbringar veckor med att jaga porositet som du inte kan förklara.
Vi har ägnat lång tid åt att tillverka legeringspulver och använda dem i beklädnad, sprutning och tillverkning av slitdelar, så den här guiden är skriven från verkstadsgolvet snarare än broschyren. Den täcker vad dessa pulver är, hur huvudfamiljerna skiljer sig åt, vilka specifikationer som faktiskt spelar roll och hur man matchar ett pulver till den process du kör.
Vad är pulver för tillsatstillverkning egentligen
Vid pulverbaserad additiv tillverkning konsolideras ett metallpulver lager för lager till en fast del. Bindningen sker på olika sätt beroende på maskin: en laser- eller elektronstråle smälter varje lager i pulverbäddsfusion, ett skrivhuvud avsätter bindemedel i bindemedelssprutning före sintring, och en fokuserad energikälla smälter pulver när det matas genom ett munstycke i riktad energiavsättning.
Detta är värt att skilja från konventionell pulvermetallurgi. Press-and-sinter PM tolererar oregelbundna, kantiga partiklar eftersom pulvret komprimeras under högt tryck innan det värms upp. Additiva processer kan vanligtvis inte göra det. Pulvret måste flyta, spridas till ett tunt, jämnt lager och absorbera energi konsekvent från ett lager till nästa. Det är därför AM-råvara nästan alltid är gas- eller plasmaatomiserad, sfärisk och hårt graderad - processfysiken kräver det, inte marknadsföringen.
Det finns också en praktisk överlappning som är värd att känna till. Pulver som utvecklats för laserbeklädnad och termisk sprayning är nära släktingar till skrivarpulver: samma finfördelningsväg, samma metallurgi, ofta en annan storlek snitt. En leverantör som förstår båda sidor kan vanligtvis spara dig mycket försök och misstag.
De viktigaste puderfamiljerna och vad var och en är bra på
De flesta industriella AM-pulver faller in i en handfull familjer. Tabellen nedan är en grov karta, inte en regelbok - inom varje familj finns det dussintals betyg, och betyget är mycket viktigare än efternamnet.
| Pulverfamilj | Typiska styrkor | Där den vanligtvis används |
|---|---|---|
| Järnbaserad | Kostnadseffektiv, bra hårdhet, lätt att efterbearbeta | Allmänna maskindelar, verktyg, beklädnad av stålkomponenter |
| Nickelbaserad | Korrosionsbeständighet, seghet, bra uppförande vid hög temperatur | Kemikalie- och processutrustning, delar i anslutning till flygindustrin, beklädnad |
| Nickelbaserad superalloy | Styrkan bibehålls vid hög temperatur, oxidationsbeständighet | Hot-sektionskomponenter, ugnshårdvara, energiutrustning |
| Koboltbaserad | Slitstyrka, hethårdhet, gnistrande motstånd | Ventilsäten, skruvar, pumpdelar, hårdbeklädnad och beklädnad |
| Kopparbaserad | Termisk och elektrisk ledningsförmåga | Kylflänsar, induktionskomponenter, ledande insatser |
| Hårdmetallkomposit | Mycket hög hårdhet, utmärkt livslängd för slitage | Skär- och gruvverktyg, slitplåtar, beläggningsskikt |
| Keramik och oxid | Termisk barriär, isolering, kemisk tröghet | Plasmasprutade beläggningar, ytor med hög temperatur |
Koboltbaserade legeringar förtjänar ett speciellt omnämnande eftersom de är slitageskyddets arbetshäst. Där en del gnuggar, glider eller ser varm slipande kontakt, överträffar en koboltkvalitet ofta hårdare men skörare alternativ. Vi behåller ett brett utbud av dessa pulver just för att samma material tjänar både en skrivare och en svetsbrännare.
 Koboltbaserade legeringspulver för slitage och högtemperaturservice Bläddra i SD-Co-kvaliteter som spänner över 28–53 HRC för ventiler, stansar, rotorer och slitageöverlägg; jämför kemi och partikelsnitt innan du bedömer fysiskt beteende. Visa produkt →
Partikelstorlek, form och specifikationerna som spelar roll
Två pulver kan bära identiska kemicertifikat och beter sig helt olika i maskinen. Skillnaden ligger vanligtvis i de fysiska egenskaperna, och det är dessa vi diskuterar först med en ny kund.
Läser en pulverspecifikation
- Partikelstorleksfördelning: snittet måste matcha skikttjockleken och maskinen. En 15–45 µm skärning passar fina pulverbäddsystem; 45–105 µm är mer typiskt för riktad energideposition och elektronstrålearbete.
- Sfäricitet och ytstruktur: runda, släta partiklar sprids jämnt och flyter bra. Satelliter och oregelbundna fragment orsakar ränder och inkonsekvent smältning.
- Flödeshastighet och skenbar densitet: dessa berättar hur pulvret kommer att bete sig i behållaren och övermålaren, inte bara i ett datablad.
- Syre- och kvävehalt: den enskilt vanligaste dolda orsaken till dålig duktilitet och svetsdefekter.
- Porositet inuti partiklar: inre hålrum kan överleva smältning och visas senare som gasporositet i delen.
- Fukt och kontaminering: särskilt viktigt med hygroskopiska kvaliteter och efter lång lagring.
Om du vill gå djupare på hur fördelningskurvan påverkar verkligt byggbeteende, vår anteckning om partikelstorleksfördelning går igenom de praktiska konsekvenserna.
Hur pulvret görs
Nästan varje AM-grade metallpulver börjar med en smälta. Gas atomisering bryter som smälter till droppar med högtrycks inert gas och stelnar dem till nästan sfäriska partiklar - den vanligaste vägen för nickel, kobolt och järn kvaliteter. Vattenförstoftning är billigare och snabbare men ger oregelbundna former, så det används främst för press-och-sintring och vissa beklädnadstillämpningar. Plasmaförstoftning och centrifugalförstoftning producerar mycket sfäriskt, lågsatellitpulver, vilket är anledningen till att de dominerar de mer krävande titan- och superlegeringsmarknaderna.
Finfördelningssteget är bara halva historien. Siktning, klassificering, blandning och förpackning avgör om specifikationen du får matchar den specifikation du beställt. I vår egen anläggning produceras pulvret från den råa smältan fram till den färdiga, siktade produkten, vilket är det enda sättet att hålla syreupptagningen och variationen mellan satser under kontroll.
Matcha puder till din process
Det finns inget universellt "bästa" pulver - bara det som passar bäst för en process, en geometri och ett kostnadsmål. Pulverbäddsfusion vill ha fina, fritt flytande skärningar och lågt syrehalt. Riktad energiavsättning är mycket mer tolerant för storlek men känslig för foderkonsistens. Laserbeklädnad sitter någonstans mitt emellan och fungerar oftast bäst med ett grövre, hårt kontrollerat snitt så att smältbassängen håller sig stabil i hastighet.
Det hjälper också att tänka på vad som händer efter bygget. En kvalitet som bearbetar vackert kan vara ett dåligt val för en del som ska poleras, och en kvalitet med utmärkt slitstyrka kan vara svår att avsluta. Att besluta om efterbearbetningsvägen tidigt begränsar vanligtvis pulvervalet till två eller tre kandidater.
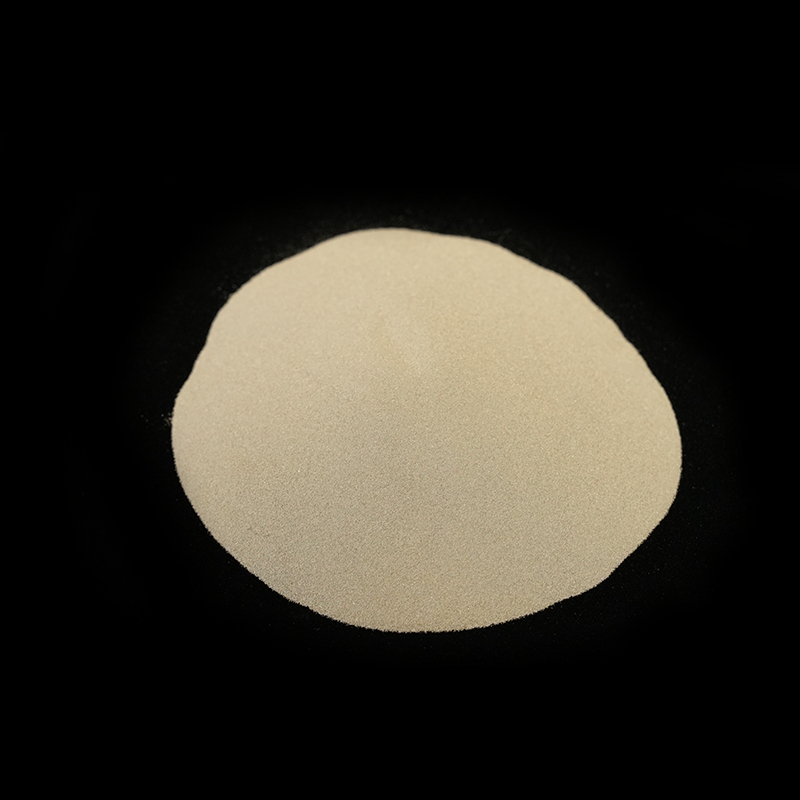 Laserbeklädnad legeringspulver i nickel, kobolt och järn Granska nickel-, kobolt- och järnbaserade pulver plus karbidkompositer, med 53–150 µm skärningar och hårdhetsintervall, för att välja kvalitet innan du planerar efterbearbetning. Visa produkt →
Återanvändning, hantering och kvalitetskontroll
Pulver är dyrt, så nästan alla återanvänder det. Det är bra, inom gränserna. Varje cykel utsätter materialet för värme, fukt och hantering, och finkornsfraktionen växer medan syret kryper uppåt. Ett fungerande tillvägagångssätt ser ut så här:
- Spåra antalet återanvändningscykler per batch och registrera det med bygget.
- Sila om efter varje byggnation och kontrollera fördelningen mot originalsnittet.
- Mät syrehalten med jämna mellanrum istället för att anta att den är stabil.
- Förvara förseglat, torrt och tydligt märkt - korskontaminering mellan legeringskvaliteter är mycket lättare att orsaka än att upptäcka.
- Gå i pension på bevis, inte på vana.
För kritiska delar, fångar en enkel inkommande inspektionsrutin - kemi, distribution, flöde och en visuell kontroll under förstoring - upp de flesta problemen innan de når maskinen.
När pulvret lämnar skrivaren
Inte alla slitageproblem motiverar en ny del. En stor rulle, en skruvdragare eller en pumpkolv är ofta mycket mer ekonomiskt återställd än utbytt, och det är här samma finfördelade pulver tjänar sitt stöd i en annan roll. Genom laserbeklädnad , ett metallurgiskt bundet skikt avsätts på en sliten yta med minimal utspädning och mycket liten förvrängning, och komponenten återgår till användning med en hårdare yta än den hade ursprungligen.
För abrasiv och erosiv drift är karbidbärande termiska spraypulver ofta det bättre svaret, vilket ger ett hårt, väl sammanfogat lager vid relativt låg värmetillförsel.
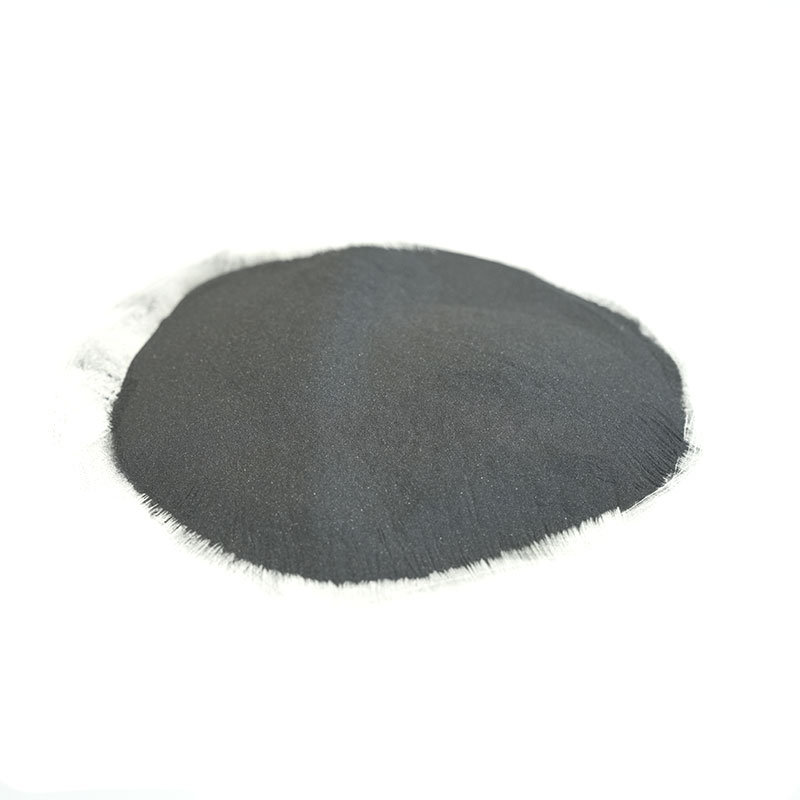 Tungsten Carbide termiska spraypulver för slipande slitage Jämför kobolt-, nickel- och NiCr-bundna karbidkvaliteter för HVOF, plasma och beklädnad, med rapporterad hårdhet, kemi och partikelstorleksalternativ. Visa produkt →
Frågor värda att ställa innan du gör en beställning
- Vilken storleksskärning klassificerades denna batch till, och hur ser den faktiska fördelningskurvan ut?
- Vilka är de uppmätta syre- och kvävenivåerna, inte de typiska värdena?
- Vilken finfördelningsväg användes och hur avlägsnades satelliter och finkorn?
- Kan leverantören stödja både pulvret och nedströmsprocessen, såsom beklädnad eller sprutning?
- Vad registrerar deras batchspårbarhet egentligen?
En leverantör som besvarar dessa utan att tveka är oftast en leverantör som förstår materialet snarare än att bara lagra det.
Tillsatspulver för tillverkning belönar lite tålamod vid urvalsstadiet. Förstå familjen, insistera på den fysiska specifikationen, matcha snittet till processen och håll hanteringsdisciplinen tät. Gör det och maskinen, parametrarna och detaljkvaliteten blir mycket lättare att kontrollera — och pulvret slutar vara den variabel som du inte kan förklara.