
En slampumpskolv eller en vals med laminärt flöde misslyckas sällan på grund av bulkutmattning. Skador börjar på ytan: nötning, erosion eller upprepad mekanisk kontakt tar bort materialet tills komponenten inte längre håller sin tolerans. Det mest praktiska industriella svaret är ett lager av hårdmetallkompositpulver avsatt genom termisk spray, beklädnad eller svetsning. Korrekt specificerat håller det lagret längre än obelagt stål med stor marginal; specificerat dåligt, misslyckas det tidigt av skäl som är helt undvikbara. Den här artikeln förklarar vad hårdmetallkompositpulver är, hur det tillverkas och hur man väljer en kvalitet som fungerar i verklig drift.
Vad är karbidkompositpulver?
Karbidkompositpulver är konstruerade material som kombinerar en hård karbidfas med ett segt metalliskt bindemedel. Karbidfasen, vanligtvis volframkarbid (WC) eller kromkarbid (Cr3C2), ger hårdhet och slitstyrka. Bindemedlet, typiskt kobolt eller en nickellegering, håller ihop karbidpartiklarna, absorberar stötenergi och ger avsättningen seghet.
Ordet "komposit" markerar den viktiga skillnaden. Ett rent karbidpulver är i huvudsak en enda förening. Ett kompositpulver är en designad blandning i vilken fina karbidpartiklar är jämnt fördelade genom en metallmatris. När det matas genom en sprutpistol eller beklädnadshuvud, smälter pulvret och stelnar igen som en beläggning som beter sig som en metallmatriskomposit: tillräckligt hårt för att motstå slitage, men ändå tufft nog för att klara av mekaniska stötar.
 Hårdmetallkompositpulver för slitstarka beläggningar Detta pulver blandar flera karbider med ett metallbindemedel för hög hårdhet och korrosionsbeständighet. Dess enhetliga partikelfördelning passar HVOF- och HVAF-sprutning, vilket gör den relevant för verktyg och delar som utsätts för nötning och oxidation. Visa produkt →
I praktiken är karbidpartikelstorlek och bindemedelsinnehåll de två spakarna som styr beläggningens beteende. Finare karbidpartiklar ger jämnare, tätare ytor som motstår finpartikelerosion väl; grövre karbider står emot mejslande nötning men lämnar en grövre finish. Bindemedelsinnehållet ligger vanligtvis på mellan 10 och 25 viktprocent: mer bindemedel ger seghet, medan mindre bindemedel höjer hårdheten på bekostnad av sprödhet. Köpare i slitagekritiska branscher hoppar alltmer över generiska råvaror och specificerar kompositpulver formulerade för ett känt felläge.
Hur hårdmetallkompositpulver tillverkas
Tre faktorer bestämmer det mesta av prestandaskillnaden mellan bra och dåligt karbidkompositpulver: produktionsvägen, pulverstorleken och kvaliteten på gränssnittet mellan karbid och bindemedel.
Sintrad och krossad
En blandning av karbid och bindemedel sintras till ett fast block, krossas sedan och klassificeras till pulver. De resulterande partiklarna är kantiga och blockiga. Denna väg producerar täta, starka partiklar och är vanlig vid HVOF-sprutning, där beläggningstätheten är viktigare än perfekt sfärisk matning.
Agglomererad och sintrad
Fina karbid- och bindemedelspulver blandas med ett organiskt bindemedel, spraytorkas till sfäriska agglomerat och sintras för att smälta samman faserna och avlägsna den organiska komponenten. Sfäriska partiklar flyter jämnare genom pulvermatare och producerar mer konsekventa beläggningar, vilket är anledningen till att denna väg dominerar överljudssprutning och laserbeklädnad.
Pulverstorlek
Det sista klassificeringssteget anger partikelstorleksfördelningen. Grova snitt bygger snabbt tjocka lager men lämnar en grövre yta; fina snitt ger täta, jämna beläggningar men matas mindre lätt. Leverantörer som kontrollerar både skärpunkterna och fördelningsformen ger beläggningsingenjören en mycket mindre processvariation att hantera.
| Produktionsväg | Partikelform | Typisk användning |
|---|---|---|
| Sintrad och krossad | Kantig, blockig | HVOF-beläggningar, täta avlagringar |
| Agglomererad och sintrad | Sfärisk, porös | Termisk spray, laserbeklädnad, konsekvent matning |
Vanliga kompositioner och vad var och en är till för
Två system dominerar industriell praxis: WC-Co och Cr3C2-NiCr. Genom att känna till de praktiska gränserna för varje undviker man de vanligaste specifikationsfelen.
| System | Hårdhet | Max servicetemp. | Nyckelstyrka | Typisk tillämpning |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Cirka 450 °C | Nötningsbeständighet, seghet | Skärverktyg, slitdelar, verktygsfogar |
| WC-Ni eller WC-Co-NiCr | 1000–1200 HV | Cirka 500°C | Bättre korrosionsbeständighet | Rullar, axlar, hydrauliska komponenter |
| Cr3C2-NiCr | 800–1000 HV | Cirka 850°C | Hög temperatur slitage och oxidationsbeständighet | Turbindelar, högtemperaturslider, munstycken |
Snabbvalsregeln är enkel. Om komponenten är kall och nötning är huvudfienden, är WC-Co standard. Om korrosion finns, gå över till ett nickelbaserat bindemedel. Om yttemperaturen överstiger 500 °C är Cr3C2-NiCr vanligtvis rätt familj.
Där hårdmetallkompositpulver levererar värde
Hårdmetallkompositpulver tjänar sina kostnader i miljöer där stillestånd är dyrt och svårt att byta ut.
- Slitstarka beläggningar för processutrustning: rullar, axelhylsor, bussningar, kolvar och kolvstänger är vanliga kandidater. En volframkarbidbeläggning applicerad med överljudssprutning eller HVOF förlänger ytlivslängden flera gånger jämfört med härdat stål.
- Skär- och borrverktyg: gruvborr, vägfräsar och skär för metallskär förlitar sig på WC-baserade kompositer för hårdhet vid skäreggen.
- Reparation och omtillverkning: slitna delar byggs om genom laserbeklädnad eller plasmabeklädnad med en hårdmetallkomposit, vilket återställer dimensioner och förbättrar den ursprungliga specifikationen på samma gång.
- Komponenter med hög temperatur: Cr3C2-NiCr-beläggningar skyddar delar i gasturbin- och förbränningsmiljöer där hårdheten ensam inte räcker till.
 Tungsten Carbide Thermal Spray Pulver Series Denna serie är konstruerad för termisk spray- och beklädnadsprocesser och inkluderar kobolt- och nickelmatrislegeringar med varierat karbidinnehåll. Den hanterar erosion vid hög temperatur, bergslitage och korrosion av smält metall, och stödjer reparations- och OEM-beläggningstillämpningar. Visa produkt →
För en beläggningsapplicering måste pulvret passa sprutprocessen och målytans finish. Termiska spraykvaliteter är konstruerade för konsekvent matnings- och partikelmorfologi, vilket är anledningen till att användning av ett dedikerat termiskt spraypulver vanligtvis slår att pressa en generisk kvalitet i bruk. Samma tankesätt gäller för reparationsarbeten: istället för att skrota en dyr axel eller rulle på grund av lokalt slitage, kan en verkstad bygga tillbaka ytan med en hårdmetallkomposit och avsluta den till den ursprungliga toleransen. Den reparerade delen överträffar ofta originalet, eftersom den konstruerade ytan aldrig var en del av den ursprungliga designen.
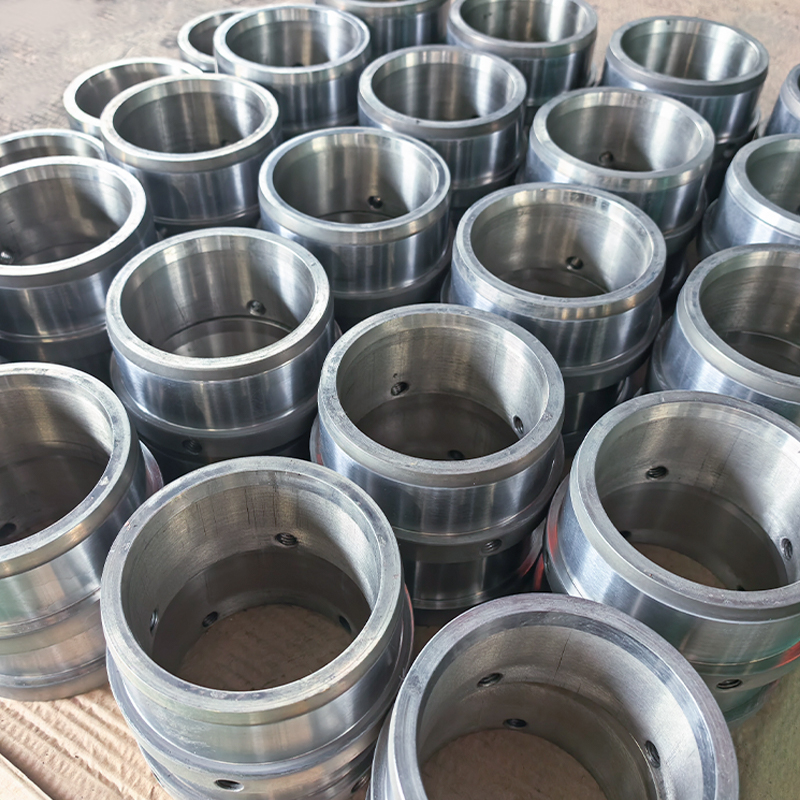
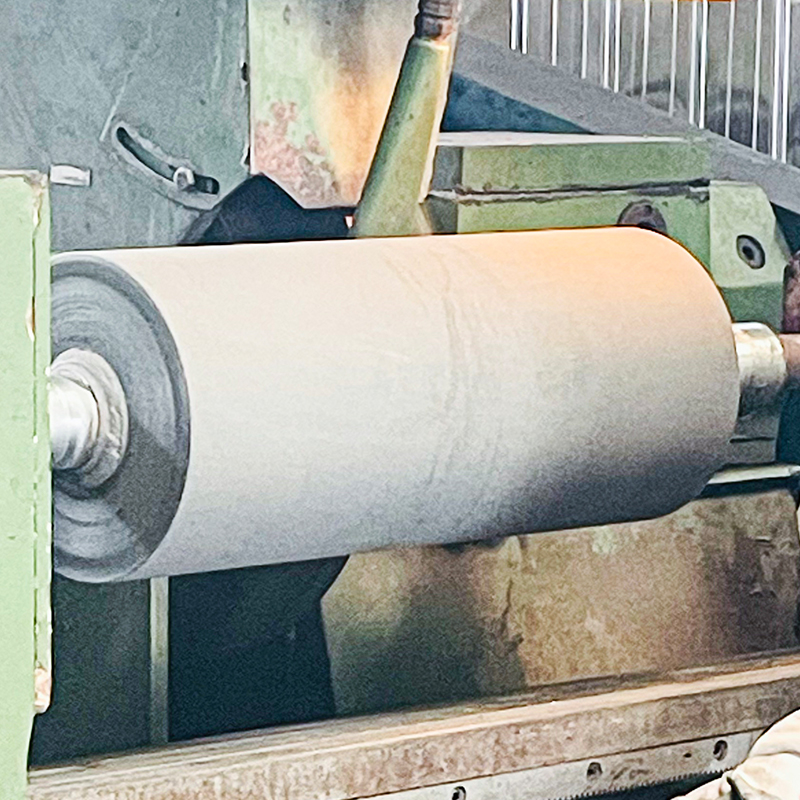 Anpassade volframkarbidbelagda komponenter Detta erbjudande ger färdiga att installera belagda rullar, bussningar och axlar med volframkarbid eller keramiska ytbehandlingar. Den passar anläggningar som söker kvalificerade belagda delar utan interna beläggningssteg, vilket ger slitstyrka för krävande arbetsuppgifter. Visa produkt →
För OEM-delar och ersättningskomponenter föredrar många anläggningar en komplett belagd komponent snarare än ett in-house beläggningssteg. Volframkarbidbelagda rullar, kolvar och hylsor levereras sedan färdiga att installera, med beläggningen redan kvalificerad för den angivna användningen.
Hur man väljer rätt betyg
Urvalet börjar med drifttillståndet, inte med pulverkatalogen. Arbeta igenom dessa punkter i ordning och kandidatlistan blir snabbt smalare.
- Identifiera det dominerande slitageläget. Nötning, erosion, glidslitage och kavitation gynnar olika hårdmetallstorlekar och bindemedelsinnehåll.
- Ställ in servicetemperaturen. Över ungefär 500 °C förlorar WC-baserade kompositer hårdhet och beläggningen kan försämras; byta till Cr3C2-NiCr.
- Kontrollera den kemiska miljön. Nickelbindemedel motstår vattenhaltig korrosion mycket bättre än kobolt i många processvätskor; sur service kan kräva en förseglad eller specialitet.
- Välj partikelstorleksfördelning. Den styr beläggningens täthet, ytjämnhet och maximal praktisk beläggningstjocklek.
- Matcha pulvret till processen. HVOF och överljudssprutning behöver en storleksskärning som matar tillförlitligt; laserbeklädnad behöver ett annat fönster; Spraysvetsning med oxiacetylen tolererar ett bredare utbud.
Ett vanligt misstag är att välja enbart på hårdhet. Beläggningen med det högsta Vickers-talet kan misslyckas tidigt om bindemedlet korroderar eller driftstemperaturen mjukar upp matrisen. Det är därför erfarna köpare ger leverantören hela driftbilden, inklusive temperatur, media, slitageläge och mål för ytfinish, snarare än bara ett hårdhetsvärde. En bra resurs för att jämföra egenskaper över hela materialfamiljen är vår hårdmetallkompositpulvertyp och urvalsguide, som täcker samma beslut mer djupgående.
När ett betyg är nominerat stänger verifieringen loopen. En snabb metallografisk kontroll bekräftar karbidfördelning och porositet, medan en hårdhetsövergång över beläggningsskiktet visar om avsättningen matchar specifikationen. För kritiska komponenter spelar bindningsstyrketestning och processdokumentation lika stor roll som själva pulverkemin.
Slutsatsen är enkel. Karbidkompositpulver är inte ett enda material; det är ett designsystem. Karbidkemi, bindemedelsmetallurgi, produktionsväg och partikelstorlek förändrar alla slutresultatet. Få dem rätt, och en belagd komponent blir ett planerat underhållsobjekt istället för ett nödfel. Få dem fel, och ingen beläggningstjocklek kommer att rädda jobbet.
Varje slitagekritisk applikation börjar med en tydlig definition av felläget och serviceomslaget. När dessa väl är kända kan rätt hårdmetallkompositpulver specificeras, appliceras och verifieras, och anläggningen får vad den faktiskt behöver: en yta som håller tills det planerade underhållsfönstret.