
Hårdmetallpulver är den tysta arbetshästen bakom några av de hårdaste, mest hållbara komponenterna i modern industri. Dessa pulver avgör hur väl en yta motstår nötning, erosion och värme, från volframkarbidkornet som fästs på en gruvborr till kromkarbidskiktet som håller en pappersbruksvals igång i flera år.
I den här guiden delar vi vad hårdmetallpulver faktiskt är, hur de tillverkas, hur huvudfamiljerna skiljer sig åt och vad du ska kontrollera innan du anger ett. Anteckningarna nedan kommer från det dagliga arbetet på Jiangsu Crystal Additive Manufacturing Co., Ltd., där vi producerar legerings- och karbidpulver och även applicerar dem som beläggningar på kunddelar.
Vad är karbidpulver?
Karbidpulver är en finfördelad form av en karbidförening, vilket betyder kol kemiskt kombinerat med en metall. Metallpartnern bestämmer pudrets personlighet, och det är därför familjen är bred snarare än singel:
- Volframkarbid (WC) är den mest kända och hårdaste av de vanliga karbiderna, som används överallt där allvarlig nötning måste stoppas.
- Titankarbid (TiC) erbjuder hög hårdhet vid lägre densitet och finns ofta i kermetskär och stålbundna verktyg.
- Kromkarbid (Cr3C2) byter ut lite hårdhet för enastående motståndskraft mot oxidation och varmkorrosion.
- Vanadin-, niob- och tantalkarbider förekommer i mindre mängder som korntillväxthämmare i hårdmetaller och verktygsstål.
- Borkarbid och kiselkarbid tjänar nischer där extremt hög hårdhet eller låg vikt är viktigare än seghet.
En punkt som orsakar verklig förvirring vid upphandling: karbidpulver är inte hårdmetall. Hårdmetall är den färdiga hårdmetallen man får efter pressning och sintring av pulver tillsammans med ett metallbindemedel som kobolt eller nickel. Pulvret är råvaran; den sintrade insatsen är produkten. Ha den distinktionen i åtanke och specifikationssamtal blir mycket lättare.
Hur karbidpulver tillverkas
Karbotermisk reduktion och direktreaktion
För volframkarbid börjar den klassiska vägen med volframtrioxid blandad med kimrök och värms upp i en ugn vid ungefär 1 400 till 2 000 grader Celsius. Kolet tar bort syret som kolmonoxid, och det som blir kvar är volframkarbid. Processtemperatur, kolförhållande och uppehållstid avgör om du slutar med fin monokristallin WC eller den hårdare eutektiska blandningen av WC och W2C som kallas smält karbid.
Fräsning, klassificering och agglomerering
Den reagerade kakan krossas sedan, mals och klassificeras. Strålfräsning och kulfräsning minskar partikelstorleken, medan luftklassificering och siktning skär fördelningen i användbara kvaliteter. För termisk spray- och laserbeklädnad spraytorkas pulver ofta till sfäriska agglomerat och sintras sedan, vilket ger god flytbarhet och ett förutsägbart smältbeteende. Plasmasfäroidisering går ett steg längre och ger släta, helt täta sfärer för pulvermatare som kräver de tätaste flödesegenskaperna.
Vad vi kontrollerar på varje batch
- Partikelstorleksfördelning mätt med laserdiffraktion, inte bara ett siktområde.
- Totalt kol, fritt kol och syrehalt, eftersom syre är fienden till beläggningsvidhäftning.
- Kemisk sammansättning av XRF och ICP, inklusive spårämnen som påverkar korrosionsbeteende.
- Skenbar densitet, tappdensitet och Hall-flödeshastighet för matningskonsistens.
- Fas och mikrostruktur under mikroskopet för att bekräfta förhållandet mellan WC och W2C.
Batch-to-batch-stabilitet är det som skiljer en leverantör från en källa. När en beläggningslinje kör samma parametrar i månader, kommer en förändring i partikelstorlek eller syrenivå att visa sig som porositet eller för tidigt slitage, långt innan det dyker upp i ett certifikat.
De viktigaste karbidpulverfamiljerna i en överblick
Tabellen nedan sammanfattar de familjer som vi oftast ser i slitage, korrosion och högtemperaturarbete. Hårdhetsvärden är typiska mikrohårdhetsintervall för karbidfasen och kommer att variera med kvalitet, renhet och mätmetod.
| Familj | Typisk hårdhet (HV) | Utmärkande egenskap | Vanligt bruk |
|---|---|---|---|
| Monokristallin WC | 1800-2400 | Blockiga, vassa korn med hög seghet | Skärverktyg, slitplåtar, borrskär |
| Sammansmält WC / W2C | 2500-3000 | Hårdaste vanliga volframkarbid, utmärkt nötningsbeständighet | Hårdbeläggning, HVOF-beläggningar på gruv- och pumpdelar |
| Titankarbid (TiC) | 2800-3200 | Mycket hård, låg densitet, kemiskt stabil | Cermet-skär, stålbundna verktyg |
| Kromkarbid (Cr3C2) | 1300-1800 | Enastående oxidationsbeständighet vid förhöjd temperatur | Tätningar, pannrör, varmsektionsbeläggningar |
| Nickel-volframkarbidblandningar | Matris 400-700 | Hårda partiklar i en seg, korrosionsbeständig matris | Ventiler, pumphylsor, hydrauliska stänger |
| Borkarbid (B4C) | 2900-3800 | Extrem hårdhet med mycket låg densitet | Munstycken, sprängutrustning, avskärmning |
När en enda karbid inte räcker, kombinerar kompositpulver hårda faser med en metallisk matris så att beläggningen kan ta såväl slag som nötning. Den kombinationen är anledningen till att många av våra kunder går från en ren hårdmetall till en kompositkvalitet när deras applikation involverar både glidslitage och stötbelastning.
 Hårdmetallkompositpulver Vårt karbidkompositpulver är ett högpresterande industrimaterial som kombinerar en mängd olika karbider. Den har extremt hög hårdhet, slitstyrka och utmärkt... Visa produkt →
Att välja rätt hårdmetallpulver
Specifikationsblad tenderar att se likadana ut, men små skillnader förändrar livslängden dramatiskt. Dessa är de variabler som betyder mest i praktiken:
- Partikelstorleksfördelning. HVOF- och plasmasystem kör vanligtvis ett snitt som -45 15 mikron, medan plasmaöverförd ljusbåge och laserbeklädnad föredrar grövre fraktioner som matas smidigt och avsätter effektivt.
- Morfologi. Kantiga, krossade pulver bäddas in väl och är ekonomiska; sfäriska, agglomererade och sintrade pulver flyter bättre och ger tätare, mer enhetliga beläggningar.
- Kemi och fasbalans. Totalt kol, fritt kol och WC till W2C-förhållandet avgör både hårdhet och risken för spröda sprickor under drift.
- Syrehalt och renhet. Låg syrehalt skyddar vidhäftningen och minskar porositeten; oönskade metallspår kan förstöra korrosionsprestanda i kemiska miljöer.
- Matris- eller bindemedelsinnehåll. En segare nickel- eller koboltmatris offrar lite hårdhet för slagtålighet och korrosionsskydd mellan de hårda partiklarna.
- Konsistens över tid. En stor sats betyder lite. Fråga hur leverantören kontrollerar distribution och kemi över produktionsserier.
Om du vill ha en mer detaljerad jämförelse av kvaliteter och tillverkningsvägar, vår artikel om karbidpulvertyper och specifikationer går igenom urvalslogiken steg för steg.
Där karbidpulver går till jobbet
Termisk spray är den största applikationen. Höghastighetsoxi-bränsle- och plasmasprutning förvandlar karbidpulver till täta, väl bundna beläggningar på pumphjul, ventilsäten, tätningsringar och pappers- eller filmrullar. Laserbeklädnad och plasmaöverförd bågebeläggning gör något liknande med en metallurgisk bindning, som ofta är det bättre svaret för delar som utsätts för kraftiga stötar.
Yttre beläggningar är hårdmetallpulver utgångspunkten för skär, borr, gruvhakar, slitplåtar och en lång rad maskinkomponenter där nötning helt enkelt inte kan tolereras. Jordbruk, cement, stål, olja och gas och kraftproduktion är beroende av det, vanligtvis utan att operatörerna någonsin ser själva pulvret.
 Tungsten Carbide termiskt spraypulver Komposithårdmetalllegeringar är designade för att möta utmaningarna med ganska konstiga arbetsförhållanden. Oavsett om det är gaserosion vid hög temperatur, kraftigt bergslitage eller molt... Visa produkt →
Från pulver till färdig slitdel
En fördel med att samarbeta med en producent som också driver en egen beläggningsverkstad är kontinuiteten. Samma team som kontrollerar partikelstorlek och kemi kan ge råd om deponeringsprocessen och sedan leverera den färdiga delen. Våra beläggningstjänster omfattar laserbeklädnad, oxyacetylenspraysvetsning, plasmakeramisk beläggning, plasmabeläggning och supersonisk sprutning, vilket innebär att rekommendationen följer servicevillkoret snarare än försäljningskatalogen.
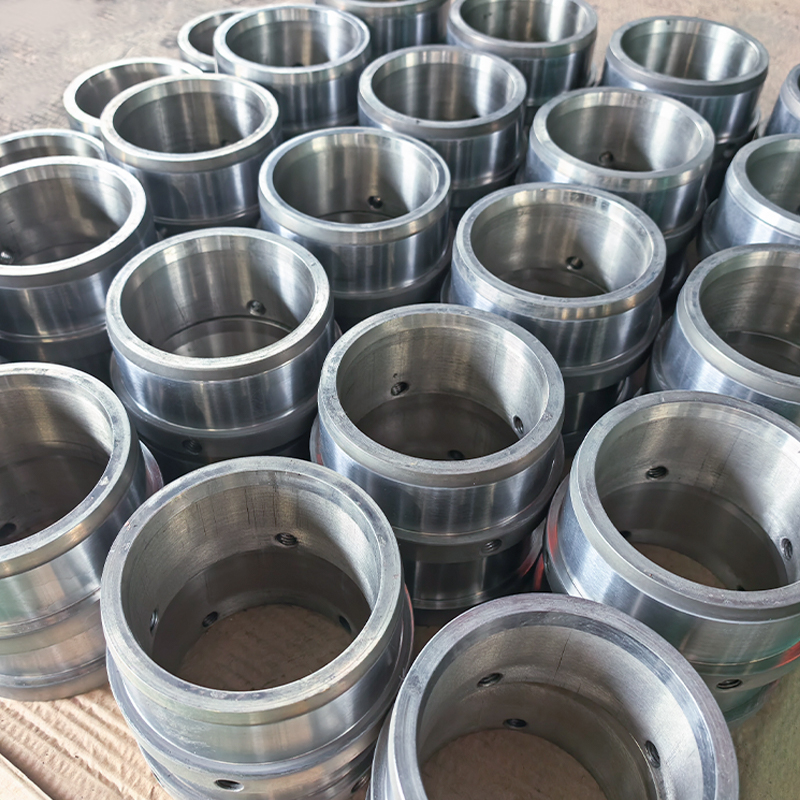
Den kedjan slutar i skräddarsydda slitkomponenter: rullar, axlar, hylsor, bussningar, kolvar och skruvelement byggda efter ritning. Turbinlagerrullar, spegelrullar, laminärflödesrullar och sprickpumpskolvar har alla samma krav, en hård yta över en tuff kärna.
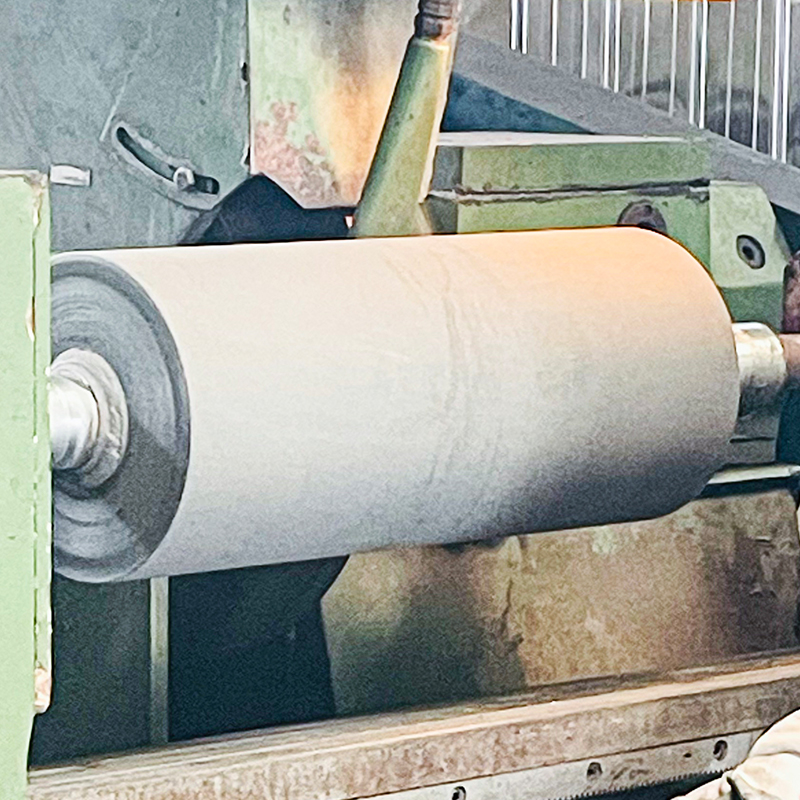 Skräddarsydd Tungsten Carbide Coated Roller Slitstarka hårdmetallbussningar Anpassade LÄS MER Visa produkt →
Att välja karbidpulver är egentligen en konversation om driftsförhållanden. Skicka oss substratet, slitmekanismen, temperaturen, den förväntade beläggningstjockleken och processen du planerar att använda, så kan vi snabbt begränsa intervallet istället för att gissa. Om du fortfarande utforskar materialsidan, börja med pulverfamiljerna i vår sortiment av hårdmetall och legeringspulver och matcha betyget till jobbet. Det tillvägagångssättet har hållit rullar, pumpar och skärverktyg igång längre för våra kunder, och det kostar vanligtvis mindre än att lära sig läxan på fältet.